


금속 스탬핑용 특수 황동판에 대한 업계 지식 분석
Jun 03, 2026
금속 스탬핑용 특수 황동판 및 이를 이용한 스탬핑 부품은 구리-아연 합금을 모재로 사용하여 정밀 스탬핑 다이를 통해 기계 프레스에서 1회 또는 여러 번 성형되는 금속 부품을 말합니다. 이러한 제품은 전기, 전자, 기계 및 건설 분야에서 중요한 구조적 연결 또는 전류 전도 역할을 합니다. 특히, 전기 커넥터 소켓 황동 스탬핑은 전기 커넥터 내부에 사용되는 소켓-과 유사한 황동 스탬핑을 의미합니다. 일반적인 특징은 핀과 안정적인 접촉을 형성하는 데 사용되는 탄성 개방 구조입니다. 이러한 부품에는 안정적인 접촉 압력을 유지할 수 있고, 반복적으로 꽂고 뽑았을 때 접촉 저항이 낮은 재료가 필요합니다. 또한, 플러그 소켓 황동 스탬핑(Plug Socket Brass Stamping)은 특히 전류 전달을 위해 전원 소켓 또는 플러그 내부에 설치된 황동 스탬핑 접촉 부분을 나타냅니다. 모양 설계에서는 원활한 연결 및 분리와 아크나 가열을 방지할 수 있는 충분한 조임력을 고려해야 합니다. 세 번째 주요 제품 카테고리는 황동 스탬핑 스위치 터미널 액세서리로, 벽 스위치, 마이크로 스위치 또는 릴레이용 터미널 액세서리입니다. 이러한 부품은 일반적으로 은 접점으로 리벳을 박거나 용접해야 하므로 황동 모재의 리벳 부분의 평탄도, 용접성 및 인장 강도에 대한 명확한 요구 사항이 있습니다. 일반적으로 황동 스탬핑 부품의 치수 정확도는 일반적으로 ±0.05mm 이내로 제어되며 요구 사항이 높은 일부 제품은 ±0.02mm에 도달할 수 있습니다.

물질적 이점
위 유형의 황동 스탬핑 부품을 제조하는 데 사용되는 재료는 일반적으로 구리-아연 이원 합금을 기반으로 하며 특정 성능 요구 사항에 따라 미량의 납, 주석, 철, 니켈 및 기타 요소가 추가됩니다. 일반적인 등급에는 H62(구리 함량 약 62%), H65(구리 함량 약 65%) 및 H70(구리 함량 약 70%)이 포함됩니다. 구리 함량이 높을수록 재료의 전도성과 연성이 좋아지지만 강도는 상대적으로 감소합니다. 아연 함량을 높이면 강도는 증가하지만 가소성은 감소합니다. 전기 접점 어셈블리 황동 스탬핑 부품의 경우 은 합금 접점을 저항 용접 또는 기계적 리벳팅을 통해 황동 베이스에 고정해야 하기 때문에 재료의 표면 상태가 특히 중요합니다. 황동 표면에 기름 얼룩, 산화물 층 또는 부품 편석이 있으면 용접 강도가 부족하거나 접촉 저항이 증가하는 직접적인 원인이 됩니다. 또한, 연결 및 분리 시간이 길거나(예: 10,000회 이상) 슬라이딩 마모가 높은 애플리케이션 시나리오에서는 납-함유 황동(예: HPb59-1)을 사용하여 절단 및 마모 성능을 향상시키거나 주석-함유 황동(예: HSn62-1)을 사용하여 내식성을 향상시킵니다. 재료 공급 상태는 주로 소프트 상태(M), 세미-하드 상태(1/2H), 하드 상태(H) 및 엑스트라 하드 상태(EH)를 포함합니다. 두께 범위는 일반적으로 0.1mm ~ 4.0mm입니다. 표면 처리 방법에는 전기 주석 도금, 전기 니켈 도금, 패시베이션, 와이어 드로잉 등이 포함됩니다. 그 중 주석 도금층은 용접 성능을 크게 향상시키고 구리 기판의 산화를 방지할 수 있습니다.

제조공정
황동 스탬핑 부품의 전체 제조 공정에는 일반적으로 다음과 같은 10가지 주요 단계가 포함되며 각 단계는 최종 품질에 직접적인 영향을 미칩니다. 첫 번째 단계: 원료 슬리팅 - 모재 폭 200mm-400mm의 황동 코일을 슬리팅 머신을 통해 스탬핑에 필요한 특정 폭(예: 12.5mm, 25.4mm 등)으로 절단합니다. 슬리팅 정밀도는 ±0.1mm 이내로 제어되어야 합니다. 2단계: 연속 다이 스탬핑- 슬릿 코일 재료를 고속 펀치(펀치 시간은 분당 200-800회에 달할 수 있음)에 공급하고 프로그레시브 다이에서 가이드, 블랭킹, 펀칭, 엠보싱, 벤딩 및 절단 공정을 완료합니다. 전기 커넥터 소켓 황동 스탬핑 부품의 경우 황동은 굽힘 후 특정 각도(일반적으로 스프링백 양은 2도 -5도)에서 반동하기 때문에 굽힘 공정에는 특별히 설계된 스프링백 보상 각도가 필요하며, 금형은 최종 제품의 개구부 크기가 도면 요구 사항을 충족하는지 확인하기 위해 사전에 역각을 예약해야 합니다. 3단계: 디버링 - 연삭석과 탈지제가 포함된 롤러 폴리셔 또는 진동 그라인더를 사용하여 스탬핑된 부분에서 생성된 작은 버를 제거합니다(버 높이를 0.05mm 미만으로 제어해야 함).
4단계: 세척 - 환경 친화적인 수성- 기반 세척제를 사용하는 초음파 세척 라인을 사용하여 스탬핑 오일과 연삭 잔여물을 제거합니다. 청소 후 건조 후 표면의 청결도를 확인하세요. 5단계: 열처리 - 더 높은 탄성이 필요한 부품(예: 스위치의 파편)의 경우 응력 제거 어닐링을 250도-350도에서 30-60분간 온도 제어된 보호 대기로에서 수행하여 가공 경화를 제거하고 일정 정도의 가소성을 회복해야 합니다. 6단계: 고객 요구 사항에 따라 표면 처리 - 전기-주석 도금, 전기-니켈 도금, 부동태화 또는 화학적 연마. 예를 들어, 플러그 소켓 황동 스탬핑에 사용되는 부품은 납땜 성능을 향상하고 녹청을 방지하기 위해 일반적으로 2{33}}8μm 사이의 주석 도금 두께가 필요합니다. 7단계: 2차 가공 - 스탬핑 전기 황동 프레스 부품을 리벳팅하려면 스탬핑 후 리벳팅 공정을 추가해야 합니다. 조립식 은 접점 또는 와이어는 정밀 리벳팅 기계를 통해 황동 부품에 고정됩니다. 리벳팅 힘은 센서를 통해 실시간으로 모니터링되어야 합니다. 리벳팅 포인트 인발력은 일반적으로 30N 이상이어야 합니다. 8단계: 검사 - 자동 광학 검사(AOI) 장비를 사용하여 크기 및 외관 결함을 전체적으로 검사합니다. 동시에 접촉 저항 테스트(5mΩ 이하 필요) 및 염수 분무 테스트(예: 24시간 동안 녹이 발생하지 않는 중성 염수 분무)를 위해 샘플을 채취합니다. 9단계: 포장. 고객 요구 사항에 따라 캐리어 테이프 포장, 정전기 방지 비닐 봉지 포장 또는 상자 벌크 포장을 사용하십시오. 운송 중 부품이 서로 충돌하여 변형이 발생하지 않도록 해야 합니다. 10단계: 배송 - 제품과 함께 재료 인증서, 치수 검사 보고서 및 성능 테스트 보고서를 제공합니다.
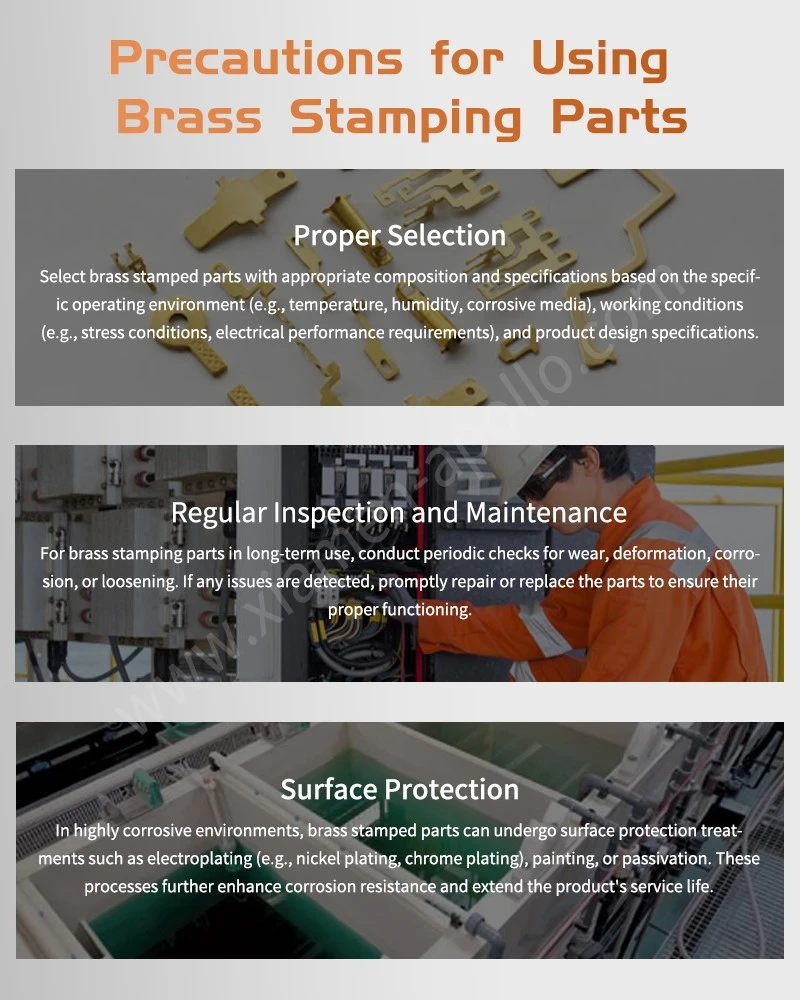
응용산업
황동 스탬핑 부품의 응용 산업은 매우 광범위하여 전기 전도성, 열 전도성 또는 내마모성 금속 부품이 필요한 거의 모든 분야를 포괄합니다.- 전자 및 전기 산업에서 전기 금속 황동 스탬핑 부품은 전도성 브리지, 접지 단자대, 릴레이 이동 리드 및 회로 차단기 내부의 다양한 유형의 단자대 제조에 널리 사용됩니다. 이러한 구성 요소는 전기 장비의 안전 및 서비스 수명과 직접적인 관련이 있습니다. 건축 및 홈 가구 분야에서 황동 스탬핑 부품은 도어 잠금 볼트, 힌지 베어링 및 창 스테이 슬라이더와 같은 기능 부품에 사용될 뿐만 아니라 고급 호텔의 스위치 패널 프레임, 욕실 펜던트의 내부 보강재 등과 같은 장식성이 뛰어난 용도에도 널리 사용됩니다.
자동차 제조 산업은 램프 소켓 단자, 퓨즈 박스의 전도성 스트립, 센서 하우징 접지 러그 및 전기 자동차 충전 인터페이스의 신호 단자에 사용되는 황동 스탬핑을 사용하는 또 다른 중요한 응용 분야입니다. 벽 스위치 소켓용 전기 황동 스탬핑 부품은 벽 스위치 소켓의 핵심 전도성 부품이며 스마트 홈의 인기로 인해 수요가 계속 증가하고 있다는 점은 언급할 가치가 있습니다. 이러한 부품은 일반적으로 높은 전류-전송 용량(10A-16A)과 장기 크리프 저항을 모두 갖추어야 합니다. 또한 황동 스탬핑 부품은 통신 기지국, 서버 전원 공급 장치, 스마트 미터 및 산업 자동화 제어 캐비닛의 신호 또는 전력 전송 매체로 널리 사용됩니다.

저희에게 연락주세요
우리는 다음을 위한 원스톱 서비스를-제공합니다.황동 맞춤 스탬핑 부품소재 선택, 금형 설계, 연속 스탬핑, 다양한 표면 처리(주석 도금/니켈 도금/부동태화)부터 리벳팅 조립까지 품질 관리 시스템을 엄격히 준수합니다. 신규 및 기존 고객은 도면, 샘플 또는 기술 요구 사항을 제공하실 수 있습니다. 우리 회사는 프로세스 평가를 완료하고 경쟁력 있는 견적과 교정 주기를 제공합니다.


